


Cómo cortar acero inoxidable con tecnología láser de forma eficaz
El corte láser de acero inoxidable ofrece alta precisión, productividad y repetibilidad tanto para láminas delgadas como para placas gruesas. Sin embargo, el acero inoxidable posee alta resistencia, una superficie reflectante y una gran retención de calor. Por lo tanto, un corte limpio depende de la máquina, el gas auxiliar, los parámetros y el mantenimiento adecuados.
1. Elija la máquina de corte láser adecuada.
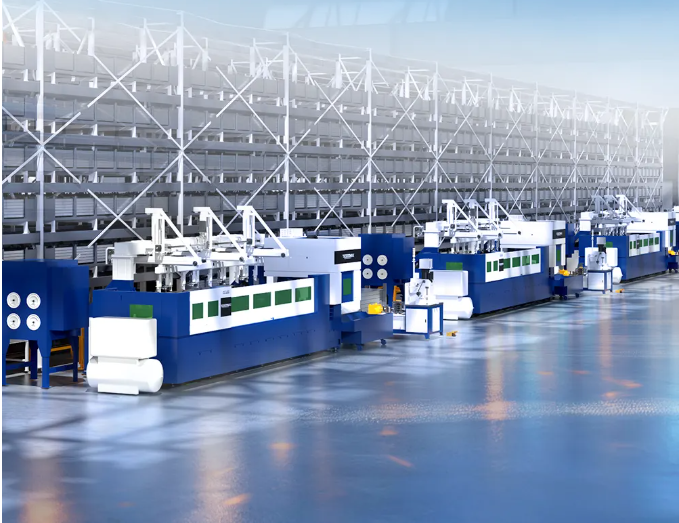
Elegir la máquina adecuada es el primer paso. Las máquinas de corte láser de acero inoxidable de Han's Laser están diseñadas para aplicaciones exigentes que requieren un funcionamiento estable, un control de movimiento preciso y una calidad de corte uniforme.
Al seleccionar una máquina, tenga en cuenta lo siguiente:
•Acero inoxidable de grado como 304 o 316
•Espesor del material y tamaño máximo de la placa
• Velocidad y volumen de producción requeridos
•Potencia del láser y calidad del haz
• Rigidez de la máquina y precisión de posicionamiento
•Funciones de enfoque automático y detección de altura
• Asistencia: presión y capacidad de flujo de gas
• Software de anidamiento, perforación y trazado de trayectorias de corte
•Servicio de soporte técnico y mantenimiento
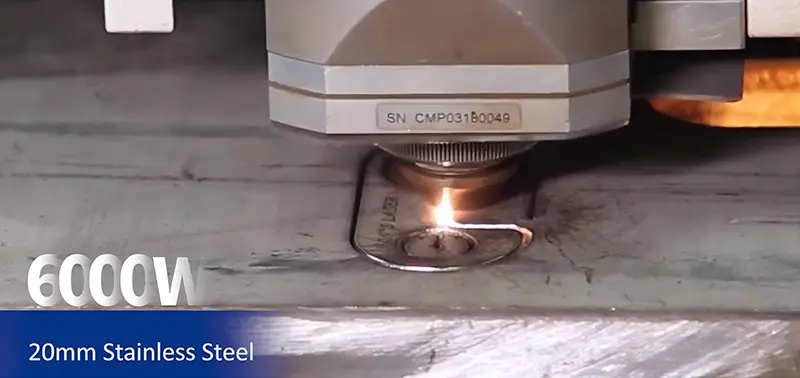
Para placas gruesas de acero inoxidable, la potencia por sí sola no es suficiente. Un bastidor rígido, un suministro estable de gas a alta presión, una perforación fiable, un control preciso de la altura y una gestión eficaz del calor son esenciales. Estas características ayudan a reducir la penetración incompleta, la escoria, la deformación y el tiempo de inactividad.
La mejor manera de evaluar una máquina es realizar una prueba de corte representativa utilizando el grado, el espesor, la geometría de la pieza y la tolerancia reales del cliente.
2. Ajustar los parámetros de corte
Potencia del láser y velocidad de corte
La potencia y la velocidad deben coincidir con el grado y el grosor del acero inoxidable. Una potencia insuficiente o una velocidad excesiva pueden provocar una penetración incompleta y una gran cantidad de escoria. Una potencia excesiva o una velocidad muy lenta pueden aumentar el aporte de calor, ensanchar el corte y causar decoloración o deformación.
El corte de placas gruesas normalmente requiere mayor potencia láser, menor velocidad, mayor presión de gas auxiliar y una perforación cuidadosamente controlada. Los operarios deben comenzar con los parámetros recomendados por el fabricante y confirmarlos con una muestra de prueba.
Asistencia de gas y presión
El gas auxiliar elimina el metal fundido del corte y afecta directamente a la calidad del borde.
•El nitrógeno se utiliza habitualmente para conseguir un borde brillante, limpio y libre de óxido, especialmente antes de soldar, pulir o pintar.
•El oxígeno puede ser adecuado para determinadas aplicaciones, pero provoca oxidación y altera el aspecto de los bordes.
•Tras realizar pruebas, el aire comprimido puede funcionar para algunas aplicaciones en las que la apariencia no es tan crucial.
Las placas gruesas generalmente requieren mayor flujo de gas y mayor presión que las láminas delgadas. Verifique la pureza del gas, la estabilidad de la presión, las mangueras, las conexiones y las fugas. Una presión alta no puede compensar una línea de gas obstruida o un regulador de tamaño insuficiente.
Boquilla y posición de enfoque
La boquilla debe ser compatible con el grosor del material, la estrategia de gas y el cabezal de corte. Una boquilla bloqueada, dañada o descentrada puede provocar un flujo de gas irregular y rebabas excesivas.
La posición del enfoque afecta la penetración y la calidad de los bordes. Para materiales más gruesos, el enfoque suele ajustarse a una posición más baja en la placa, pero la posición correcta depende del proceso completo. Utilice parámetros de máquina validados en lugar de un único ajuste de enfoque para cada grosor.
Perforación
La perforación es especialmente importante para el acero inoxidable grueso. Una perforación inestable puede dañar la boquilla o la ventana protectora y provocar defectos al inicio del corte.
Ajuste la potencia de perforación, el tiempo, la altura, la presión del gas y la distancia de entrada según sea necesario. Las placas gruesas suelen beneficiarse de una perforación controlada o en varias etapas en lugar de aplicar inmediatamente las condiciones de corte completas.
3. Optimizar la trayectoria de corte
Una planificación de rutas eficiente mejora la productividad y controla la acumulación de calor.
•Utilice el anidamiento para mejorar la utilización del material.
•Minimizar los desplazamientos rápidos y los cortes repetidos.
•Seleccione una secuencia adecuada para los rasgos internos y los contornos externos.
•Distribuye los cortes a lo largo de la lámina para evitar el sobrecalentamiento localizado.
•Utilice entradas, salidas o microjuntas adecuadas cuando sea necesario.
•Sujete y fije la lámina para evitar que se mueva o se deforme.
Estas medidas son especialmente importantes para placas grandes o gruesas, donde el calor puede afectar la precisión dimensional.
4. Compruebe la máquina antes de cortar.
Antes de la producción:
✔ Confirme que el haz esté centrado a través de la boquilla.
✔ Inspeccione la ventana protectora para detectar contaminación o daños.
✔ Compruebe el tipo, el diámetro, la limpieza y la alineación de la boquilla.
✔ Verifique la detección de altura y la distancia de separación.
✔ Confirme la pureza del gas, la presión, el caudal y las conexiones.
✔ Asegúrese de que la sábana esté plana, limpia y bien apoyada.
✔ Retire el exceso de escoria de la mesa de corte.
La inspección periódica de la ventana protectora, la boquilla, las líneas de gas y el cabezal de corte es esencial para un rendimiento estable.
5. Pruebe e inspeccione el corte.
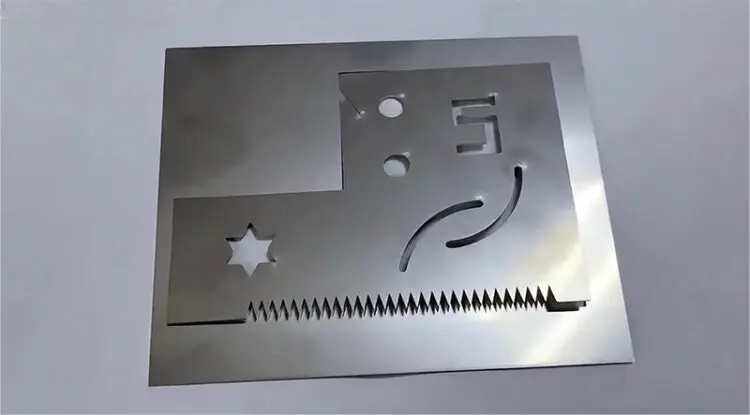
Realice un corte de prueba antes de procesar un nuevo grado, espesor o lote de material. Inspeccione:
•Penetración completa
•Rebabas y escoria en el borde inferior
• Rugosidad y estrías en los bordes
•Oxidación o decoloración
•Ancho y conicidad del corte
•Zona afectada por el calor
•Agujeros pequeños y esquinas afiladas
• Precisión dimensional
Si el resultado es deficiente, ajuste un parámetro a la vez. La presencia de escoria en el fondo puede deberse a la velocidad, la potencia, la presión del gas, el enfoque, el estado de la boquilla o el soporte de la lámina, no solo a la velocidad.
Seguridad y mantenimiento
El corte por láser implica luz intensa, calor, metal fundido, humos, equipos en movimiento y gas a presión. Siga los procedimientos de seguridad del fabricante de la máquina y la normativa local.
Utilice la carcasa, los enclavamientos, el equipo de protección y el sistema de extracción de humos adecuados. Nunca anule los dispositivos de seguridad. Inspeccione periódicamente el cabezal de corte, la ventana de protección, la boquilla, los filtros, las líneas de gas y la mesa. Un cambio repentino en la calidad del corte puede indicar contaminación óptica, daños en la boquilla, suministro de gas inestable o desgaste mecánico.
Conclusión
El corte láser eficaz de acero inoxidable depende de algo más que la potencia del láser. Los fabricantes deben seleccionar una máquina estable, ajustar los parámetros al material, utilizar un gas auxiliar adecuado, controlar el enfoque y la perforación, optimizar la trayectoria de corte y mantener los sistemas ópticos y de gas.
Tanto para láminas delgadas como para placas gruesas, una prueba de corte representativa es la mejor manera de confirmar la velocidad, la calidad de los bordes, la precisión y la idoneidad para la producción. Han's Laser puede ayudar en esta evaluación adaptando la configuración de la máquina y las recomendaciones de proceso a la aplicación específica del cliente.
Preguntas frecuentes
¿Puede un láser de fibra cortar acero inoxidable?
Sí. Los láseres de fibra se utilizan ampliamente para el corte de chapas y placas de acero inoxidable. El espesor y la velocidad de corte dependen de la potencia del láser, la calidad del haz, el gas auxiliar, el diseño del cabezal de corte, el tipo de material y los requisitos de calidad de los bordes.
¿Qué gas es el mejor?
Generalmente se prefiere el nitrógeno para obtener un borde brillante y libre de óxido. Tras realizar pruebas, se puede optar por oxígeno o aire comprimido para aplicaciones específicas.
¿Por qué quedan rebabas después del corte?
Las rebabas pueden ser consecuencia de un desequilibrio entre velocidad, potencia, enfoque, presión del gas, estado de la boquilla, distancia de trabajo o soporte del material. Las placas gruesas requieren un control especialmente preciso de los ajustes de gas y perforación.
¿Cómo se puede reducir la decoloración?
Utilice nitrógeno de alta pureza adecuado, compruebe que no haya fugas, mantenga el caudal y la presión correctos y controle el aporte de calor. La contaminación de la superficie también puede afectar al color de los bordes.


 LET’S TALK


